

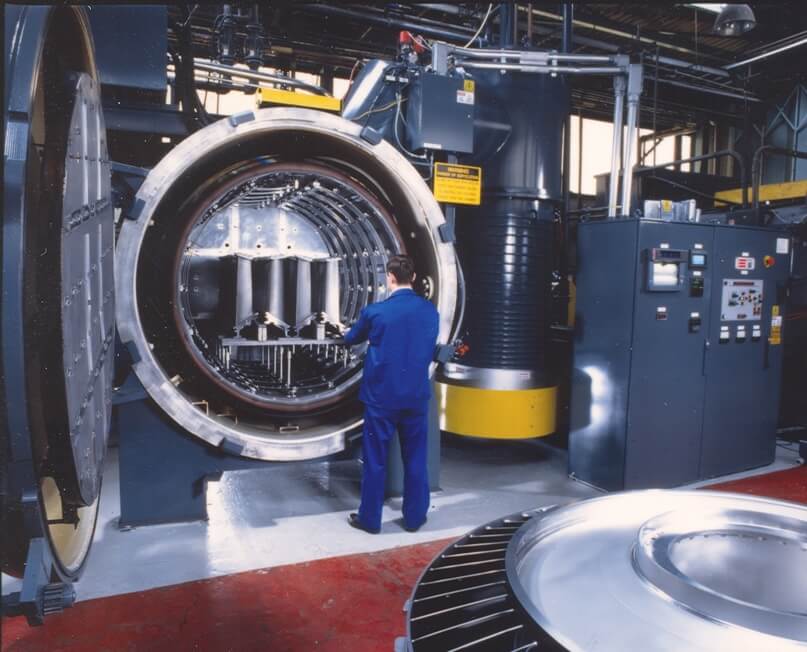
Da Wärmemanagementsysteme immer kleiner und komplexer werden, stehen Hersteller vor der Herausforderung, komplizierte Kühlkanäle, dünne Wandstärken und unterschiedliche Werkstoffe miteinander zu verbinden und dabei die Dichtheit zu gewährleisten. Robbie Taylor, regionaler technischer Leiter bei Bodycote, untersucht, wie das Hartlöten diese Konstruktionen unterstützen kann und warum eine frühzeitige Zusammenarbeit in Bezug auf Werkstoffe, Verbindungsgeometrie und Prozessauswahl für eine reproduzierbare Produktion unerlässlich ist.
Da die Anforderungen an die Wärmeableitung in den Bereichen Elektronik, Halbleiterfertigung, Batterien für Elektrofahrzeuge, Brennstoffzellen und leistungsstarke Industriesysteme immer höher werden, entwickelt sich die Kühlung von einer unterstützenden Funktion zu einer zentralen technischen Herausforderung.
Eine effektive Kühlung hängt davon ab, dass zuverlässige Wege geschaffen werden, über die Wärme schnell und effizient von kritischen Komponenten abgeleitet wird. Um dieses Ziel zu erreichen, ist ausgeklügeltes Ingenieurwesen erforderlich. Konstrukteure versuchen, dünne Materialien, unterschiedliche Materialstärken und immer komplexere innere Geometrien miteinander zu kombinieren und dabei die Integrität der fertigen Baugruppe zu gewährleisten. So muss beispielsweise ein Wärmetauscher in einem modernen Luft- und Raumfahrttriebwerk dünnwandige Strukturen und komplexe Kanäle in einem kompakten Gehäuse vereinen, um eine effiziente Wärmeübertragung zu ermöglichen und gleichzeitig anspruchsvollen Betriebsbedingungen standzuhalten.
Hier kommt es entscheidend auf die Wahl des Metallverbindungsverfahrens an. Da Kühlsysteme immer kleiner und komplexer werden, können herkömmliche Schweiß- oder mechanische Verbindungsverfahren an Effizienz einbüßen oder konstruktive Einschränkungen mit sich bringen. Das Hartlöten bietet hingegen eine sinnvolle Alternative für die Metallverbindung. Es handelt sich um ein bewährtes Verfahren, mit dem Ingenieure starke, dichte Verbindungen in komplexen Baugruppen herstellen können, ohne die Bauteile selbst zu schmelzen, was betriebliche und leistungsbezogene Vorteile mit sich bringt.
Hartlöten für komplexe Kühlbaugruppen
Um zu verstehen, wie das Hartlöten Vorteile bei der Kühlung bieten kann, ist es hilfreich, einen Schritt zurückzutreten und den Prozess zu erläutern. Grundsätzlich werden beim Hartlöten zwei oder mehr Metallkomponenten verbunden, indem ein Zusatzwerkstoff in die Fuge eingeschmolzen wird, ohne dass die Grundwerkstoffe schmelzen. Der geschmolzene Zusatzwerkstoff, oft als Hartlötlegierung bezeichnet, fließt in die Spalten zwischen zwei Komponenten. Dieser Prozess erzeugt saubere, reproduzierbare und hochfeste Verbindungen, während gleichzeitig die Wärmezufuhr, Verformungen, die Materialverträglichkeit und komplexe Montagegeometrien berücksichtigt werden.
Das Zusatzmetall schmilzt bei über 450 °C (842 °F), jedoch – und das ist entscheidend – unterhalb des Schmelzpunkts der angrenzenden Grundwerkstoffe. Anders als beim Schweißen bleiben die zu verbindenden Bauteile daher fest, während das Zusatzmetall durch Kapillarwirkung durch die Verbindungsstelle gezogen wird.
Eine solide Hartlötverbindung erfordert die richtige Kombination aus Grundwerkstoff, Lot, Verbindungsausführung, Oberflächenvorbereitung und Prozessatmosphäre. Um Flexibilität, Funktionalität und Durchsatz zu maximieren, kann der Prozess in verschiedenen Atmosphären durchgeführt werden, darunter kontrollierte Gasumgebungen und Vakuum, wobei Heizverfahren wie Ofen-, Durchlauf- oder Induktionserwärmung zum Einsatz kommen.
Den Anforderungen komplexer Kühlgeometrien gerecht werden
Das sind die Grundlagen. Doch wie kann das Hartlöten Ingenieuren dabei helfen, die Kühlleistung in Hochleistungssystemen und -komponenten zu verbessern?
Die Herausforderung besteht darin, dass von Ingenieuren angesichts des steigenden Kühlbedarfs erwartet wird, die thermische Effizienz auf weniger Raum als je zuvor zu optimieren. Immer kompaktere Baugruppen müssen komplexe Kanäle und zahlreiche Verbindungsstellen enthalten, wobei manchmal unterschiedliche Werkstoffe oder Profile unterschiedlicher Dicke kombiniert werden. Entscheidend ist, dass diese Strukturen nicht nur Wärme effizient leiten, sondern dass die Leitungen für die Kühlmedien auch zuverlässig dicht bleiben.
Das Hartlöten eignet sich besonders gut für diese Anforderungen. Es ermöglicht das Verbinden gleichartiger oder unterschiedlicher Werkstoffe, ist für dünne und dicke Querschnitte geeignet und ermöglicht die gleichzeitige Herstellung mehrerer Verbindungen in einem einzigen Ofenzyklus. Eine Vielzahl von Werkstoffen lässt sich hartlöten, darunter Aluminium, Edelstahl, Kupfer, Nickel- und Titanlegierungen sowie Keramik und Keramik-Metall-Kombinationen.
Unter den richtigen Bedingungen bietet das Hartlöten eine bessere Maßhaltigkeit und weitaus geringere Verformungen als das Schweißen. Dies hilft Ingenieuren dabei, komplexe Kühlgeometrien zu realisieren und gleichzeitig feste, hochzuverlässige Verbindungen zu gewährleisten. Aufgrund dieser Eigenschaften eignet sich das Hartlöten besonders gut für Bauteile wie Kühlplatten, Wärmetauscher, Fluidsysteme und Vakuumbaugruppen, bei denen Dichtheit von entscheidender Bedeutung ist.
Neben den Vorteilen bei der Kühlung ergeben sich auch Vorteile hinsichtlich des Betriebs und der Skalierbarkeit. Da sich komplexe Baugruppen in einem kontrollierten Prozess verbinden lassen, kann das Hartlöten den Bedarf an zusätzlicher Bearbeitung, Befestigung oder nachträglichen Fügevorgängen reduzieren und ist somit eine kosteneffiziente Lösung. Pro Ofenladung können Einzelstücke bis hin zu Tausenden von Teilen hartgelötet werden, was Herstellern Flexibilität von der Entwicklung und dem Prototypenbau bis hin zur wiederholbaren Serienfertigung bietet.
Zudem lassen sich Hartlöten und Wärmebehandlung in vielen Fällen in einem einzigen Prozess durchführen. Die Kombination von Prozessschritten aus einer Hand kann den Handhabungsaufwand reduzieren, die Produktionswege verkürzen und die Konsistenz verbessern, da ein größerer Teil des Fertigungsablaufs unter kontrollierten thermischen Bedingungen stattfindet.
Fortschrittliche Kühltechnologien treiben die Nachfrage nach Hartlötverfahren an
Die zunehmende Verbreitung des Hartlötens führt zu interessanten Anwendungsmöglichkeiten in verschiedenen Branchen. Bei Anlagen zur Halbleiterfertigung ist das Hartlöten besonders relevant für kompakte Kühlplatten und komplexe Wärmemanagement-Baugruppen, bei denen dünne Wandstärken, unterschiedliche Werkstoffe und leckdichte Kanäle herkömmliche Fügeverfahren erschweren können. Die gleiche Herausforderung gewinnt zunehmend an Bedeutung in den Bereichen KI und Rechenzentren, wo die steigende Rechendichte die Nachfrage nach kompakten und zuverlässigen Wärmemanagement-Baugruppen antreibt. Das Hartlöten kommt dort zum Einsatz, wo diese Baugruppen komplexe Kanäle, dichte Verbindungen, unterschiedliche Werkstoffe oder eine saubere, wiederholbare Fertigung erfordern.
Industrielle Gasturbinen unterliegen vielen der gleichen Anforderungen wie Anwendungen in der Luft- und Raumfahrt sowie in der Verteidigungsindustrie. Bauteile in den Heißgas- und Verdichtungsbereichen müssen unter extremen thermischen und mechanischen Bedingungen zuverlässig funktionieren, weshalb hochfeste Verbindungen unerlässlich sind. In diesen industriellen Gasturbinenanwendungen kann das Hartlöten komplexe Baugruppen unterstützen, bei denen Materialverträglichkeit, Verbindungsqualität und Produktionssicherheit entscheidend sind. Das Diffusionslöten wird auch zur Reparatur von Turbinenabschnitten eingesetzt, wodurch hochwertige Bauteile wiederhergestellt und wieder in Betrieb genommen werden können, anstatt sie zu ersetzen.
Die Technologie bietet zudem vielversprechende Anwendungsmöglichkeiten für die Zukunft. Zunehmend wird das Hartlöten eingesetzt, um aus 3D-gedruckten Metallteilen funktionalere Baugruppen herzustellen. Der 3D-Druck eignet sich aufgrund seiner Beschaffenheit besonders gut zur Realisierung komplexer innerer Topologien, da das Material Schicht für Schicht aufgebaut wird, anstatt es aus einem massiven Block abzutragen. Diese Konstruktionsflexibilität ermöglicht eine effizientere Kühlung.
Sobald dieser Prozess abgeschlossen ist, können andere konventionell gefertigte Bauteile, wie beispielsweise Flansche oder Sensorgehäuse, durch Hartlöten verbunden werden. Durch das Hartlöten lässt sich die additive Metallfertigung praktischer, integrierter, kostengünstiger und serienreifer gestalten.
Komplexe Kühlkonzepte in eine serienreife Fertigung umsetzen
Insbesondere bei hochentwickelten Kühlsystemen hängt der Erfolg des Hartlötens von den Werkstoffen, der Geometrie, den Leistungsanforderungen, den Produktionsmengen und den Prüfanforderungen ab. Deshalb ist für eine erfolgreiche Entwicklung des Hartlötverfahrens eine offene und konstruktive Kommunikation zwischen dem Kunden und dem Verarbeitungspartner bereits in einem möglichst frühen Stadium unerlässlich. Gemeinsam können beide Parteien die Grenzen, Möglichkeiten und Anforderungen des Designs, des Prozessablaufs und der Produktionsumgebung bewerten und so dazu beitragen, die effektivste Lösung zu finden.
Bodycote verfügt über jahrzehntelange Erfahrung im Bereich des Hartlötens, von der Prozessauswahl bis hin zur Produktion, wobei der Schwerpunkt auf einer engen Zusammenarbeit mit den Kunden während des gesamten Entwicklungsprozesses liegt.
Werden die Ingenieure von Bodycotefrühzeitig in den Konstruktionsprozess eines Projekts einbezogen, können sie dabei helfen, die Prozessauswahl, Material- und Geometrievorgaben, Prüfvorgaben sowie die Nachbearbeitung nach dem Hartlöten festzulegen, um eine wiederholbare Produktion zu gewährleisten. In allen Branchen, in denen hochzuverlässige Fügeverfahren und Prozesskontrolle von Bedeutung sind, kann eine frühzeitige Zusammenarbeit zwischen Ingenieuren und Hartlöt-Spezialisten dazu beitragen, potenzielle Herausforderungen zu erkennen und einen effektiven Produktionsansatz zu entwickeln.
Auch in Zukunft wird die Kühlung in vielen missionskritischen Branchen eine zentrale technische Herausforderung bleiben. Da Wärmemanagementsysteme immer komplexer werden, wird die Zusammenarbeit zwischen Herstellern und erfahrenen Lötpartnern weiterhin eine wichtige Rolle bei der Herstellung zuverlässiger Baugruppen mit hoher Integrität spielen, wie sie diese Anwendungen erfordern.
Über den Autor
Robbie Taylor ist regionaler technischer Leiter bei „ Bodycote “ im Bereich Luft- und Raumfahrt, Verteidigung und Energie (ADE) Ost und verfügt über mehr als 25 Jahre Erfahrung in den Bereichen Wärmebehandlung, Hartlöten, Oberflächentechnologien und fortschrittliche Fertigung. Sein Hintergrund umfasst Maschinenbau, Verfahrenstechnik und Robotik sowie Betriebsführung und die Leitung mehrerer Standorte.
Weitere Informationen:
Kontaktieren Sie Robbie Taylor unter [email protected].
Dieser Artikel wurde erstmals in „Heat Treat Today“ veröffentlicht.